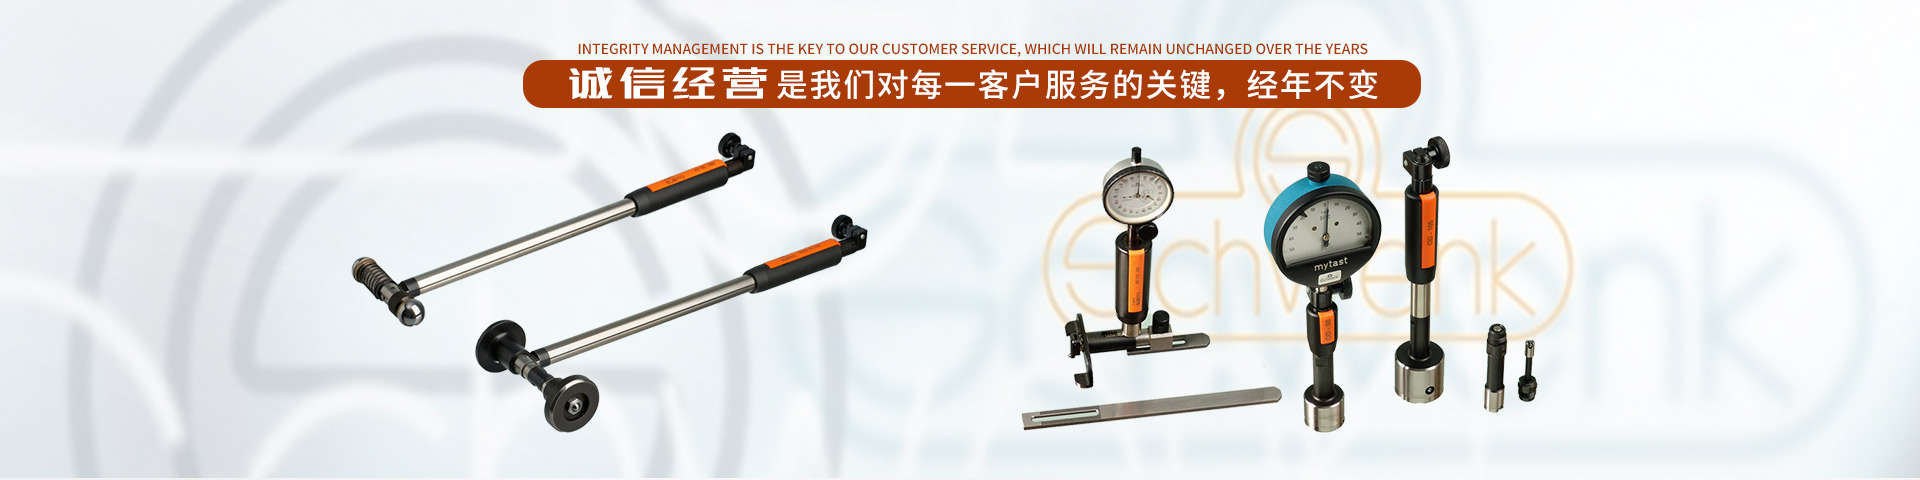
内齿量仪是用于测量内齿轮、内花键及相关内齿结构几何参数的专用量具或测量仪器。与外齿轮测量相比,内齿结构空间受限、定位困难,测量时更容易受到定心误差、测力变化和齿槽形状的影响。通常用于检测棒间距、齿厚、齿槽宽、径向跳动、椭圆度、锥度等参数,是齿轮加工、热处理后检验、装配前复核和质量控制中的重要工具。

1.量棒法与测球法
将量棒或测球放入相对齿槽,测量两棒或两球之间的距离,从而间接反映齿厚和齿槽宽。该方法应用广泛,尤其适合内齿轮和内花键。
2.比较测量法
使用标准样件或校对规对量仪归零,再测量工件并读取偏差值。该方法重复性较好,适合批量检测。
3.综合量规法
通过通端、止端塞规快速判断内花键或内齿是否在允许尺寸范围内。该方法效率高,但不能提供具体误差数值。
4.坐标测量与齿轮测量中心法
利用三坐标测量机或齿轮测量中心采集齿面坐标数据,计算齿形、齿向、齿距、棒间距等参数。该方法信息量大、精度较高,适合精密检测。
结构组成:
1.测头系统
包括测球、测辊、量棒、测砧或专用测头。测头形状和尺寸需与被测齿槽匹配,以保证接触位置稳定。
2.定心与导向结构
内齿测量需要可靠定心,常采用自动定心、塞规式导向体或两端支撑结构,减少人为对中误差。
3.位移传感部分
可采用机械指示表、数显表、电感传感器或其他位移传感器,用于显示测量偏差。
4.测力控制机构
合理的测力可提高测量重复性,避免测头压入过深或接触不稳定。部分专用量仪会设置恒定测力结构。
5.校准与基准件
标准样件、校对规或已知尺寸工件用于量仪归零和周期校验,确保测量结果可追溯。
工作流程:
1.工件准备
清除齿面油污、切屑和毛刺,确认基准孔、端面无明显损伤。
2.选择测头
根据齿数、模数、压力角、齿槽宽度等选择合适测球或量棒,并检查测头磨损情况。
3.归零校准
使用标准样件或校对规对量仪进行零位校准,确认示值稳定。
4.装夹与定心
将量仪放入内齿孔内,通过导向体、自动定心结构或辅助支撑实现稳定定位。
5.读取与记录
在多个齿位、多个截面上测量,记录最大值、最小值或偏差趋势,必要时判断椭圆度、锥度和齿距均匀性。
内齿量仪的选型与使用要点:
1.明确测量参数
若只需快速判断合格与否,可选用综合量规;若需获得具体偏差值,宜选用比较式量仪或坐标测量设备。
2.匹配内齿结构
需考虑内齿直径、齿深、齿数奇偶、斜齿或直齿、孔深等因素,选择可顺利进入并稳定定心的测头形式。
3.关注重复性与定心方式
内齿测量中,定心稳定性对结果影响较大。自动定心、恒定测力和可更换测球结构有助于提高一致性。
4.区分车间检测与实验室检测
车间现场更适合便携式、操作简便的比较式量仪;实验室或高精度验收场景可选用齿轮测量中心或三坐标测量机。
5.做好维护与周期校验
测球、量棒和导向面容易磨损,应定期清洁、检查和更换。量仪应按周期使用标准件校验,避免长期使用后产生系统偏差。